近年來,隨著人工智慧、新能源汽車、3C消費電子及5G通訊等領域的電子設備與元器件功率密度需求爆發式增長,業界預測2025至2035年間散熱器件產業產值年複合增長率約為10%至15%。到2035年,全球散熱器件市場規模可能達到3,000至4,000億美元,其中中國市場占比可能超過30%,成為全球最大的散熱器件生產與消費市場。散熱器已從「輔助部件」演變為決定設備效能、可靠性與壽命的關鍵核心部件。
四大高散熱需求場景
01. 人工智慧(AI)/資料中心
追求極致算力密度下的超高散熱效率,需應對GPU/ASIC高算力晶片的極限熱流密度,依賴高密度均熱與液冷技術等尖端方案。
02. 3C消費電子
在極限輕薄空間內平衡效能與發熱,依賴超薄均熱板、石墨烯等材料實現快速均熱,保障使用者體驗。
03. 新能源汽車
聚焦高安全與高可靠性,保障電池包均溫性與電控系統高功率密度散熱,要求散熱系統輕量化、高集成。
04. 通訊基地台
面臨戶外嚴苛環境與持續大功率工作挑戰,需散熱方案具備高可靠、耐腐蝕及強大的持續散熱能力。
散熱技術已成為突破各領域效能瓶頸、保障系統穩定運行的關鍵共性基礎,驅動材料與系統級解決方案不斷創新。這直接催生散熱設計向「極致高效、精密複雜、集成化」方向演進,從而對製造技術提出革命性要求。
散熱片焊接中的雷射技術
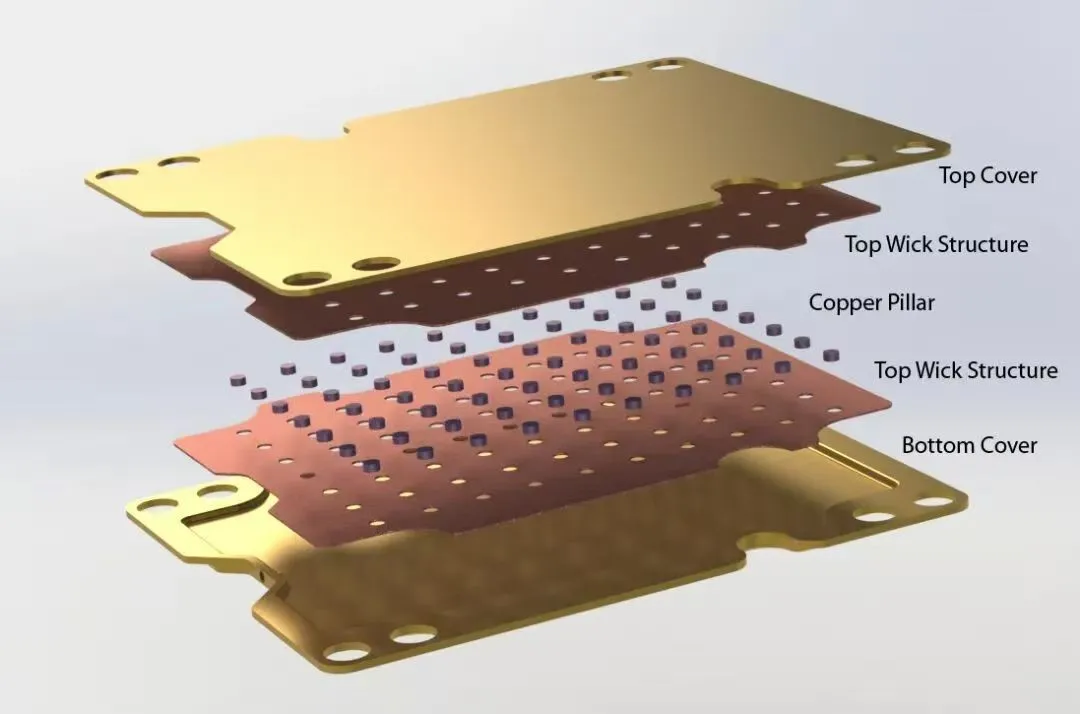
在散熱技術領域,技術含量最高的產品當屬均熱板(VC)以及尖端的迴路熱管,它們代表了當前被動式散熱方案的技術巔峰。VC均熱板已成為解決智慧型手機與高性能顯示卡晶片「熱瓶頸」的關鍵部件。VC均熱板的技術壁壘極高,主要體現在三個方面:
01.精密內部結構:其核心是內部的微米級毛細結構(如燒結銅粉)。該結構的均勻性、孔隙率與強度直接決定熱傳導極限與可靠性,其設計與製程代表業界最高機密等級。
02. 極限製造挑戰:在超薄腔體(現已低於0.3 mm)內實現高真空密封,同時精準注入工作流體,難度極大。確保大面積腔體平整度、絕對焊接可靠性與長期無洩漏運行,涉及高度複雜的材料與製程控制。
03. 複雜熱物理設計:需精確平衡毛細力、流體流動與相變效率,以應對晶片上達數百W/cm²的極限熱流密度,設計公差極低。
VC均熱板核心原理
熱量透過「液體蒸發吸熱、蒸氣冷凝放熱」的相變循環持續傳遞,以四個步驟閉環運行:
01.吸熱與蒸發:熱源熱量接觸VC底部,將熱能傳入內部腔體。在真空環境中,低沸點工作流體(純水)吸熱沸騰,由液態轉為氣態。
02.蒸氣擴散:蒸氣在真空腔體內快速向低溫、低壓區域擴散,將點熱源或線熱源的熱量均勻分布至VC整個表面。
03.冷凝與放熱:蒸氣到達配備散熱鰭片的冷凝區,釋放潛熱並重新凝結為液態。熱量再經外殼傳導至鰭片,由氣流帶走。
04.液體回流:冷凝液體透過毛細結構產生的毛細力自動回流至蒸發區,全程無需機械泵浦。
VC均熱片五大雷射焊接製程與案例
01. VC均熱板——點焊與網焊雷射焊接
製程概述
點焊與網焊用於將銅網毛細結構與基板熔合,建立完整的散熱通路。製程要求焊點均勻牢固且不損害熱性能,有效解決超薄銅材常見的變形問題,是提升VC熱效率與良率的關鍵環節。
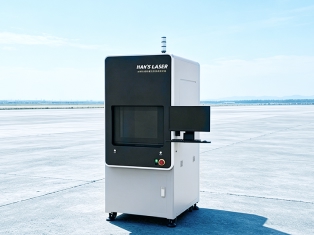
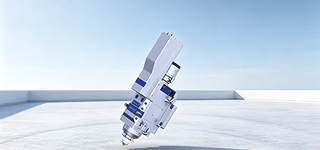
大族激光行動部件與散熱焊接專案中心自主研發精密雷射微焊接設備,具備毫焦級精準熱輸入控制能力,可實現銅網與基板之間的可靠局部熔合,確保超薄VC不擊穿、不洩漏,且背面無可見焊痕。該方案目前為業界唯一能穩定控制微米級熔深的解決方案。
案例
焊接材料:0.055mm銅網 + 0.06mm銅片
製程要求:盡量減少網面斷絲,防止背面擊穿,確保焊點牢固不可脫離
挑戰:消除虛焊與分層,實現微米級精度,熔深≤30μm
檢測結果:每批次32件,所有熔深均穩定維持在25μm以下,金相橫截面分析未觀察到擊穿或熔深過大等缺陷
02. VC均熱片——預固定雷射焊接
製程簡介
採用雷射點焊精準連接VC上下蓋板,實現預組裝定位。此方法精度高、熱影響區窄、接頭強度大,可提升組裝精度與量產效率,適用於超薄及複雜VC結構,廣泛應用於消費電子與資料中心散熱管理產品。
案例
焊接材料:0.1mm銅上蓋 + 0.15mm銅下蓋
製程要求:焊點須具備足夠強度,無虛焊或穿透;破壞性測試應顯示母材斷裂而非焊道失效
挑戰:大面積振鏡掃描下穩定輸出,精準控制熱輸入,全焊區熔深一致
03. VC均熱片——封邊雷射焊接
製程概述
確保VC腔體氣密性的關鍵製程,利用雷射焊接連接上下蓋板邊緣,形成連續密封焊道。微米級窄焊道顯著降低焊接變形,維持表面平整度與結構完整性。相較傳統硬焊,可減少汙染並降低能耗。
案例
焊接材料:0.15mm銅上板 + 0.2mm銅下板
製程要求:銅合金蓋板連續密封焊道,變形可控且焊道強度足夠
挑戰:確保焊接製程穩定,全區域熔深均勻,複雜路徑焊接速度恆定,熱輸入精準控制
04. VC均熱板——封口雷射焊接
製程說明
雷射能量聚焦於注液口位置,熔化金屬形成密封焊道,鎖住真空腔體與內部工作流體,防止洩漏。憑藉微米級精度,此製程可適應0.2至0.3 mm厚度的超薄VC,熱變形極小、可靠性高,是VC量產的核心技術。
案例
焊接材料:0.1 mm純銅 + 0.1 mm純銅封口焊接
焊接要求:焊接穩定,無飛濺或虛焊;密封腔體能承受標準大氣壓力
05. VC均熱板——VC與結構件雷射焊接
製程特點
高精度:微米級焊道控制,防止虛焊與漏焊;
低熱影響:局部加熱最小化超薄VC變形,防止內部工作流體洩漏;
自動化相容性:可整合至全自動產線,確保大量製造的一致性。
此製程確保VC與設備結構件之間的緊密結合,直接決定電子設備的散熱性能與長期可靠性。
案例
焊接材料:0.05至0.25 mm銅/不鏽鋼/複合材料 + 0.3至0.6 mm鋁/不鏽鋼/複合材料
焊接要求:焊接製程穩定,表面平整,強度足夠,無飛濺或虛焊
產業落地成果
大族激光針對VC均熱片焊接全流程開發了專用精密雷射焊接製程,已獲全球領先VC製造商採用並大量採購,確立了公司在VC均熱片雷射焊接領域的領導地位。